煙葉回潮工程における重要な湿度と時間パラメータおよび後続の切断と燃焼への影響
タバコ生産の最前線で20年間働いてきた私は、乾燥(トースティング)がタバコに「魂」を与えるプロセスだとすれば、回潮(リドライング)はタバコに「骨格」を与えるプロセスだと常に考えてきました。多くの若い技術者は回潮を単に「水を吹きかけてしばらく待つ」だけだと思っていますが、私の見解では、これこそがタバコの一批全体の最終的な成否を決定する「生死の関門」です。
繊維の「生命線」:湿度と弾性のせめぎ合い
### 繊維の「生命線」:湿度と弾性のせめぎ合い
回潮の本質は、水分をタバコの葉の細胞壁に浸透させ、その物理的性質を乾燥した脆い状態から一定の延性を持つ状態に変えることです。私の経験では、回潮の核心目標は単なる「給水」ではなく、正確な**水分バランス点**に達することです。
生産現場での長年の実測に基づくと、ほとんどの高品質タバコ葉において、回潮後の含水率は **13.5% から 14.8%** という非常に狭い範囲内に厳密に制御されるべきです。
この範囲は一見広そうに見えますが、実は非常に微妙です。2015年の真夏、工場の空調システムが故障し、環境相対湿度(RH)が通常の65%から85%に急上昇したため、回潮室内の水分補償が過剰に加速したことを覚えています。その一批のタバコ葉はわずか20分で、予想された14%から16%に含水率が跳ね上がりました。結果は明らかでした:切断時に、本来なら整然としているべきタバコの絲は、まるで揉みくちゃにされた腐った葉っぱの山と化し、絲の形状は極めて劣悪で、大量の「刃への粘着」現象まで発生しました。
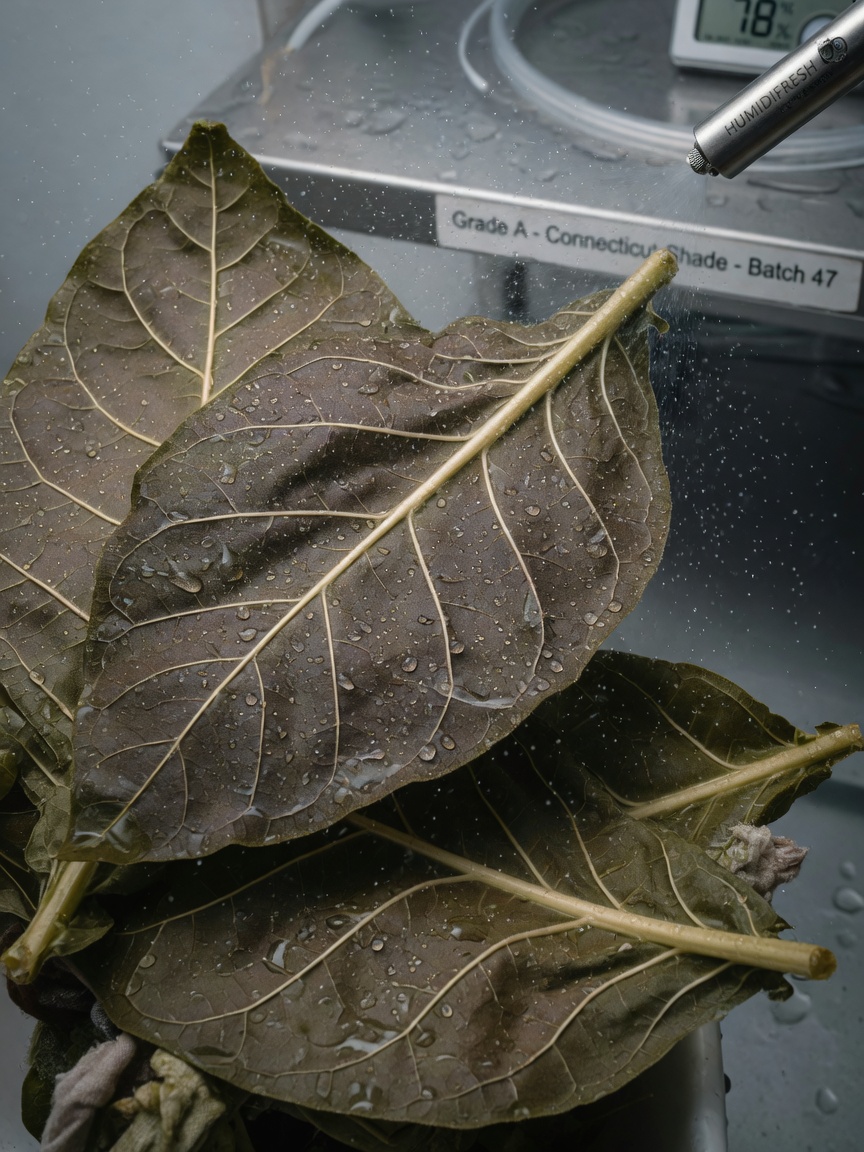
回潮の核心目標は、単なる給水ではなく、正確な水分バランス点に達することです。
切断品質は水分含有量に非常に敏感で、乾燥過多も過湿も深刻な欠陥を引き起こします。
水分分布の均一性は燃焼安定性に直接影響し、煙の品質を決定します。
📊 重要なパラメータ
切断品質:断絲率と絲形の「臨界点」
### 切断品質:断絲率と絲形の「臨界点」
回潮パラメータの切断への影響は即時的です。切断プロセスは本質的に、繊維に対するせん断応力テストです。
• **水分不足(< 13.0%)**:これが最も危険な状態です。繊維は「脆化期」にあり、靭性が極めて低くなります。切断機の刃の圧力下で、繊維は滑らかに切断されるのではなく、粉砕されます。含水率が0.5%低下するごとに、タバコ絲の断絲率(Fines percentage)が指数関数的に増加することを私は計算しました。ある事故では、回潮時間が15分短縮されたため、その批の粉状含有量が直接2倍になり、批全体をグレードダウンせざるを得ませんでした。
• **水分過剰(> 15.5%)**:これにより繊維が過度に軟化し、本来の構造的支えを失います。切断されたタバコ絲は適切な丸みを欠くだけでなく、より深刻なのは、後続の搬送過程で物理的圧縮変形を受けやすくなり、「塊」を形成することです。これは自動包装ラインにとって悪夢です。
燃焼性能:水分がどのように煙の「性格」を決定するか
### 燃焼性能:水分がどのように煙の「性格」を決定するか
多くの技術者は回潮が燃焼に与える影響を見落としがちですが、これは非常に素人っぽい間違いです。水分は形状に関わるだけでなく、エネルギー放出の安定性に関わります。
理想的な回潮状態は、燃焼時に水分の蒸発速度とタバコ有機物の酸化速度が動的平衡に達することを保証します。回潮が不均一だと、タバコ内部に「乾湿勾配」が生まれます。燃焼中、水分含有量の高い部分は燃焼速度を抑制し「冷点」を形成し、水分が低すぎる部分は「热点」を引き起こし、激しく不安定な燃焼をもたらし、過剰な灰分と刺激性の煙を発生させます。
私の個人的な経験では、**滞留時間(Dwell Time)は湿度の数値そのものよりもしばしば制御が難しいです。** 湿度は「量」であり、時間は「質」です。水分が繊維内部に浸透するには時間がかかります。表面的な湿度目標だけを追求して滞留時間を短縮すると、「表面は湿っているが内部は乾いている」という偽りの状態になり、燃焼テストでは極めて不安定な燃焼挙動として現れます。
乾燥対湿潤:両極端の切断への影響
水分不足(< 13.0%)
繊維が脆化し、切断時に粉砕され、断絲率が指数関数的に増加
水分過剰(> 15.5%)
繊維が過度に軟化し、絲の丸みが不十分で、搬送中に凝集しやすい
専門家のアドバイス:自動化を盲信せず、「感知」することを学べ
### 専門家のアドバイス:自動化を盲信せず、「感知」することを学べ
今日の工場には自動化された湿度センサーとPLC制御システムが溢れていますが、皆さんに強調しなければなりません:**センサーは「今どういう状態か」を教えてくれるだけであり、「タバコがどう感じているか」を教えてくれるわけではありません。**
私は一貫してある習慣を守ってきました:自動化制御を基本としながらも、手作業による「触感検査」を組み合わせる必要があります。定期的にサンプルを取り、手でタバコ絲を軽くつまみ、その反発抵抗と繊維の靭性を感じ取ります。この物理的直感に基づく判断は、センサーが警報を発する前に、潜在的な傾向リスクを発見できることがよくあります。
回潮工程についての私の核心的な見解は次の通りです:**速くやるよりも、ゆっくりと徹底的にやる方が良い。** 着実で均一かつ深層的な水分浸透は、効率を犠牲にして表面の湿度目標を達成することよりも常に重要です。
本文は技術経験の共有であり、工程の詳細を議論することを目的としており、標準化された操作手順ではありません。
*本文は技術経験の共有であり、工程の詳細を議論することを目的としており、標準化された操作手順ではありません。